


 Français
Sertissage ou soudage par ultrasons pour les terminaisons de câbles de recharge pour véhicules électriques
La connexion entre un câble de charge et son contact d'alimentation fait partie du circuit électrique. Si cette connexion présente une résistance, elle peut générer une surchauffe localisée. Si elle manque de résistance mécanique, elle peut également devenir instable en cours d'utilisation.
Le sertissage et le soudage par ultrasons sont tous deux utilisés pour les connexions câble-contact. La méthode appropriée dépend de la conception du contact, de la structure du conducteur, de l'espace disponible et des possibilités de contrôle et de vérification du processus.
Cet article traite de la connexion entre le conducteur du câble et l'arrière du contact. Il ne traite pas de l'interface de raccordement entre le connecteur de charge et la prise du véhicule.
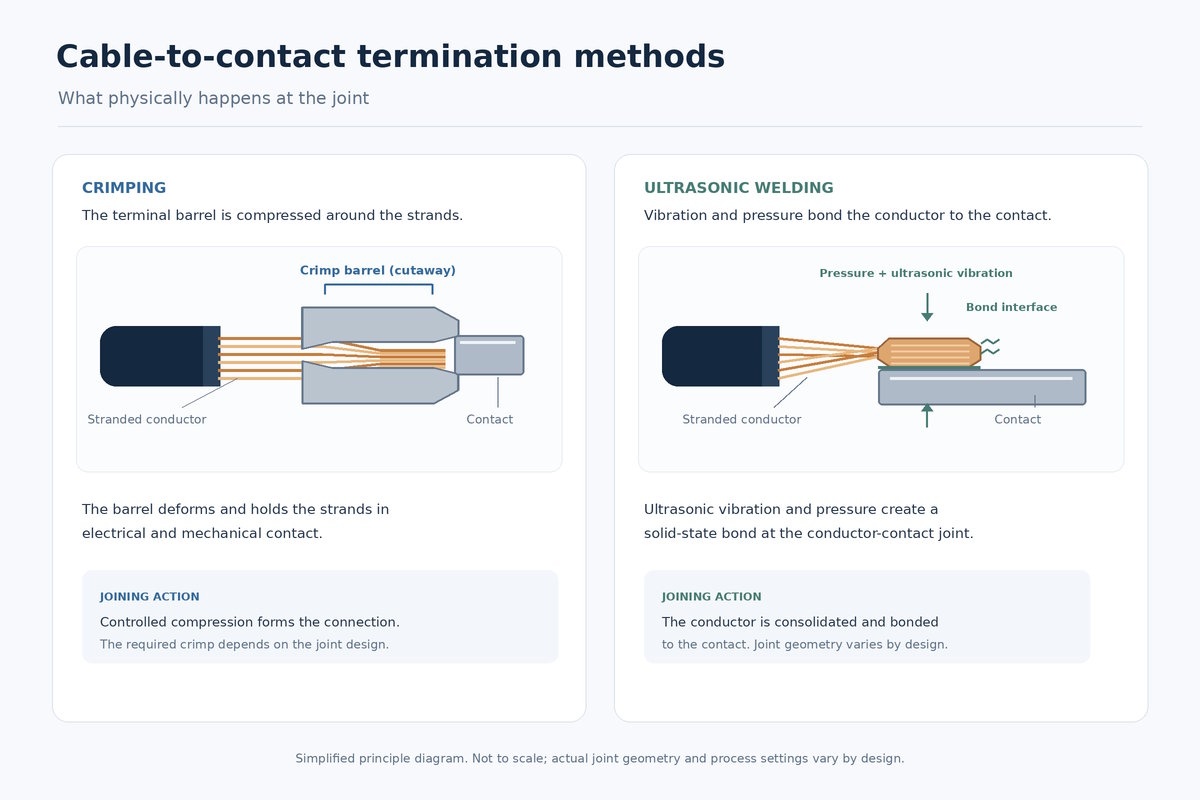
Sertissage : compression autour du conducteur
Dans un sertissage, un outil comprime le barillet de sertissage du contact autour du conducteur. La jonction doit assurer la continuité électrique tout en maintenant fermement le conducteur.
Le contact et le conducteur doivent être adaptés, et le sertissage doit être maîtrisé. Les facteurs pertinents incluent la section du conducteur et la structure des brins, les dimensions du corps, le choix de la matrice, la hauteur de sertissage, la position du fil et l'état des brins.
Un sertissage insuffisamment comprimé ou mal adapté peut ne pas maintenir le conducteur correctement. Une compression excessive peut endommager les brins ou déformer le contact. L'aspect d'un sertissage ne permet pas à lui seul de vérifier sa conformité aux exigences électriques et mécaniques.
Soudage par ultrasons : une jonction à l’état solide
Le soudage par ultrasons des métaux assemble le conducteur à une surface de contact compatible grâce à la pression et aux vibrations mécaniques à haute fréquence. Ce procédé ne nécessite ni soudure ni métal d'apport. Il requiert une zone de soudage adaptée et un dispositif de fixation maintenant les pièces en position.
Le matériau conducteur et la disposition des brins, la géométrie des contacts, la zone de soudure, la conception du dispositif de fixation et les paramètres de soudage influent tous sur le résultat. Le procédé de soudage nécessite une plage de fonctionnement définie, avec des contrôles adaptés à la conception de l'assemblage.
Ce que les deux méthodes requièrent
Considération | sertissage | Soudage par ultrasons |
Formation conjointe | Le barillet de contact est comprimé autour du conducteur | La pression et les vibrations forment une liaison métallique à l'état solide. |
Géométrie de contact | Un barillet conçu pour se déformer autour du conducteur | Surface de soudage appropriée et accès pour l'outil et le dispositif de fixation |
Contrôles de processus | Matrice, hauteur de sertissage, force, position du conducteur, état du brin | Énergie, pression, vibrations, temps, positionnement, état du dispositif |
Contrôles possibles | Dimensions, inspection visuelle, section transversale, force de traction | Enregistrements de processus, inspection visuelle, coupe transversale, force de traction |
Considérons deux conceptions de contacts. La première possède un sertissage fermé dimensionné pour un conducteur défini ; son processus de contrôle peut inclure l’appariement fil-matrice et la vérification de la hauteur de sertissage. La seconde présente une zone de terminaison plane conçue pour le soudage par ultrasons, où la zone de soudure, la position du conducteur et les paramètres de soudage deviennent des paramètres clés.
Ces exemples montrent pourquoi la géométrie de l'assemblage influence le choix du procédé. Les deux méthodes peuvent aboutir à une connexion acceptable si le contact, le conducteur et le procédé sont compatibles. L'assemblage final doit néanmoins satisfaire aux exigences électriques et mécaniques.
Résistance et chaleur à la terminaison
La résistance à la jonction conducteur-contact contribue à la dissipation de chaleur lors du passage du courant. Un contact irrégulier au sein de la jonction, des brins endommagés ou une géométrie inadaptée peuvent affecter cette résistance.
Par exemple, une résistance articulaire de 0,1 mΩ à 300 A se dissiperait 9 WCe calcul, basé sur la formule P=I²RP=I²R, est donné à titre indicatif et ne constitue pas un résultat de test produit. Il décrit la puissance électrique dissipée à la résistance supposée, mais ne prédit pas l'élévation de température. La température réelle dépend de l'ensemble et de la manière dont la chaleur s'y propage.
Une faible résistance initiale ne présage en rien des performances à long terme. Le connecteur assemblé doit être testé dans des conditions représentatives de son utilisation prévue, selon des méthodes de mesure uniformes et des points de test définis.
Choisir une méthode pour la conception des contacts
Commencez par analyser la géométrie arrière du contact et le conducteur du câble. Le procédé choisi doit être adapté à la taille et à la structure des brins du conducteur, s'intégrer à l'espace disponible pour l'assemblage et être compatible avec le mode de montage du connecteur.
Le volume de production et la maîtrise des procédés sont également importants. Le sertissage et le soudage par ultrasons utilisent des outillages et des contrôles de procédé différents. La méthode doit être reproductible pour le processus de production prévu.
Le courant nominal est un élément à prendre en compte, mais il ne détermine pas à lui seul le mode de terminaison. Les caractéristiques des contacts, du conducteur, de l'assemblage et les exigences thermiques doivent être considérées conjointement.
Vérification du joint fini
Les contrôles possibles comprennent l'inspection visuelle et dimensionnelle, l'évaluation de la hauteur de sertissage ou de la zone de soudure, l'inspection de la section transversale, l'essai de traction, la mesure de la résistance et l'essai d'échauffement. La combinaison appropriée dépend de la conception de l'assemblage et du plan de validation.
Ces tests répondent à des questions différentes. Un joint peut satisfaire aux exigences de force de traction tout en nécessitant des tests distincts de résistance et d'échauffement. La seule résistance mécanique ne permet pas d'établir les performances électriques.
Pour la validation en production, les tests peuvent être répétés après vieillissement ou exposition environnementale. Les limites d'acceptation et les conditions de test doivent être définies pour chaque contact et câble ; les résultats obtenus pour une conception ne sont pas automatiquement applicables à une autre.
Faire correspondre la résiliation au contrat
Le sertissage et le soudage par ultrasons conviennent tous deux au raccordement des câbles de recharge pour véhicules électriques. La géométrie des contacts et la structure du conducteur déterminent le procédé à utiliser ; des tests permettent de vérifier la conformité du joint final aux exigences.
Workersbee prend en charge les contacts de charge pour véhicules électriques personnalisés, basés sur un schéma, un échantillon ou un connecteur existant. La géométrie des contacts et les exigences de connexion des conducteurs peuvent être examinées dans le cadre du projet. Voir contacts du connecteur de recharge pour véhicules électriques.